|
餐盒模具定制
收藏
晋江市宝林模具
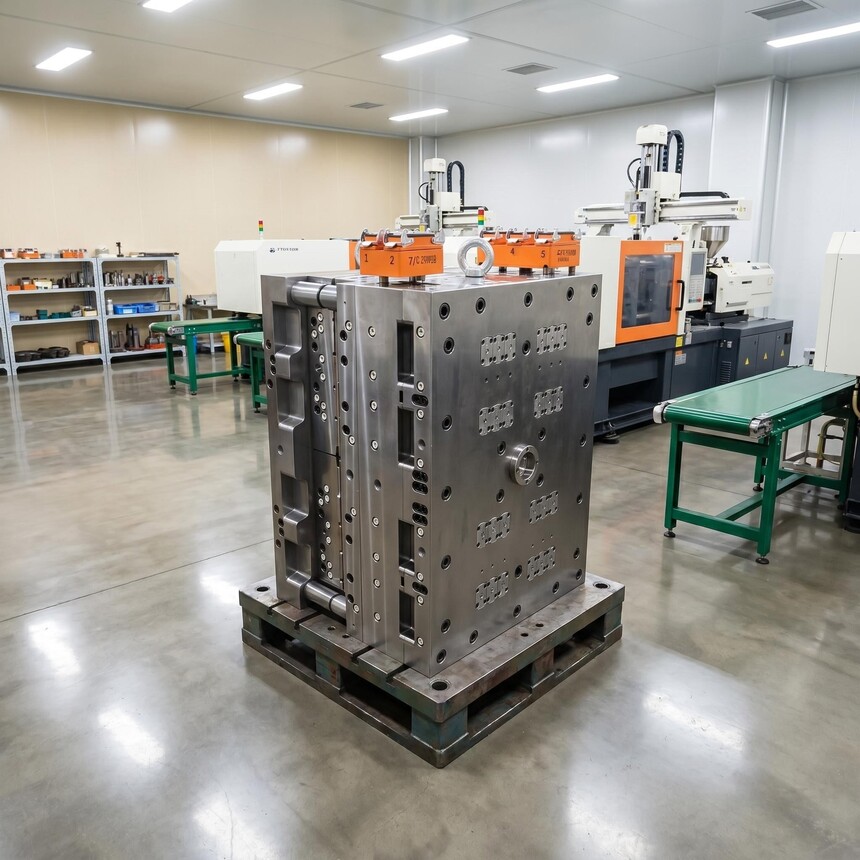
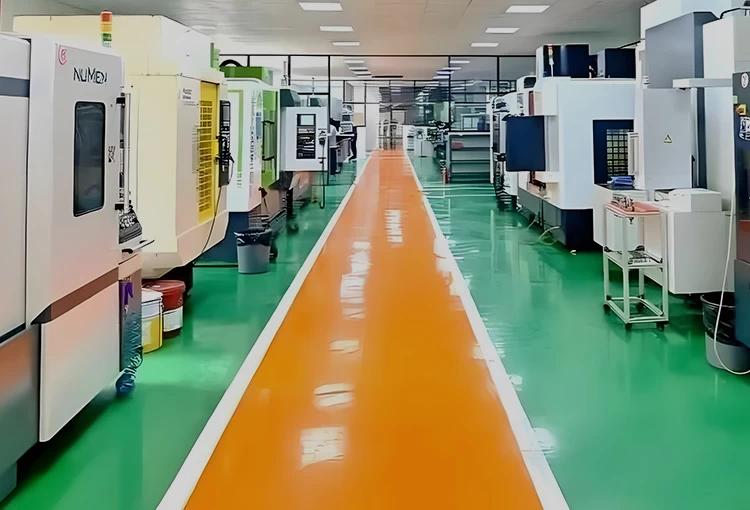
晋江市宝林模具工贸有限公司创建于 2010年,是一家专业从事薄壁模具和各类食品包装模具设计制造的专业化企业。公司拥有先进的智能制造设备、经验丰富的模具制造团队及科学的管理体系,积累了丰富的模具及热流道设计生产实践经验。配备高精度高速加工中心与标准化检测体系,宝林模具是国内薄壁包装模具领域的知名品牌,年产几百套奶茶杯、PS/PP 一次性杯及 IML 模内贴标模具,所注塑产品(如餐盒)的壁厚可精准控制在 0.35-0.45mm。模具产品覆盖全国各省市及海外市场,公司秉承 “智造为本,品质为魂” 的理念,持续发展创新,深耕薄壁模具领域,致力于树立模具智造标杆,成为注塑企业的高效合作伙伴。 宝林模具目前拥有国内(含台湾地区)品牌的加工设备,包括高速加工中心、精密磨床、数控深孔钻、三坐标检测仪及数台专用高速注塑机(试模专用)。公司将用心为国内外客户提供各类优质服务,并保障产品品质;通过持续追求技术创新,为企业赢得长期稳步发展的空间。公司凭借先进的智能制造设备、经验丰富的薄壁模具设计制造团队、科学的质量管理体系,结合 UG/CAD 设计系统与高速加工中心,力求实现 “精于模、智于造、卓于质” 的核心目标。薄壁模具主要采用 S136、2344 等钢材,若追求更高模具品质,可选用德国进口2344 钢材。宝林模具依托专业制造工艺及成熟的真空热处理设备,不仅能显著延长模具寿命,还能提升注塑产 品的表面光泽度,同时有效避免毛边 / 飞边产生。模具的使用寿命可达 500 万次以上,注塑循环时间仅 5-7 秒;具备冷却效果优异、温度控制精准的热流道系统,可实现全自动生产,显著提升生产效益。
薄壁包装盒凭借轻便、环保、实用性强的优势,广泛应用于食品快餐、日用品、数码配件等行业,也是当下市场需求量大、适合规模化生产的塑胶制品。想要实现薄壁包装盒高效量产、控制生产成本,定制一套适配的高性价比多腔模具至关重要。不同于普通塑胶模具,薄壁包装盒壁厚仅0.35-0.6mm,对模具的进料均衡性、冷却效率、生产稳定性要求极高,盲目定制不仅会增加成本,还会影响产品品质与生产效率。接下来就从核心维度,讲讲如何定制出高性价比的薄壁包装盒多腔模具。
一、合理选择模具腔数,兼顾产能与成本 定制多腔模具的第一步,是根据自身产能需求、产品规格匹配腔数,避免腔数过多造成投资浪费,或腔数过少无法满足生产需求。 - 小型薄壁包装盒(如一次性餐盒、小圆盒、配件托盘):市场需求量大,优先选择16腔、24腔模具,量产效率高,单件产品的模具分摊成本最低,是性价比首选; - 中型薄壁包装盒(如方形收纳盒、食品保鲜盒):受产品尺寸与注塑机限制,选择8腔、12腔即可,既能保证产能,又能避免模具过大导致成本飙升; - 大型薄壁包装盒:无需追求多腔,4腔、6腔就能满足生产,重点保障产品成型质量。
核心原则:不盲目追求多腔数,结合订单量、注塑机参数,选择刚好匹配产能的腔数,实现产能与成本的平衡。
二、精选模具钢材,延长使用寿命降成本 薄壁包装盒模具需长期高速运转,钢材选择直接决定模具寿命与产品品质,选对钢材能减少后期维修、更换成本,提升整体性价比。 - 食品级薄壁包装盒:优先选用S136、NAK80钢材,防锈耐腐蚀、抛光效果好,达到食品级生产标准,且耐磨性强,模具使用寿命长,长期使用更划算; - 普通民用薄壁包装盒:订单量中等的情况下,选用718H、P20预硬钢材,性价比高,加工难度低,能满足基础生产需求,前期投入成本更低。 无需盲目选用高端钢材,根据产品定位、出货量选择,既能保证生产需求,又能控制模具定制成本。
三、优选热流道系统,提升效率省原料 想要薄壁包装盒多腔模具高性价比,流道系统是关键,优质流道能减少废料、提升生产效率,长期节省生产成本。 强烈推荐全热流道系统,摒弃传统冷流道:一是无浇口废料产生,大幅节约塑胶原料成本;二是实现各型腔同步均衡进料,避免薄壁产品出现缺料、翘曲、厚薄不均等问题,提升产品合格率;三是缩短成型周期,加快生产节奏,提升单日产能。高端量产需求可选择针阀式热流道,杜绝进料拉丝,进一步提升产品一致性,虽前期投入略高,但长期生产性价比远超普通流道。
四、优化冷却系统,缩短生产周期 薄壁包装盒成型速度快,冷却效率直接决定生产周期,高效冷却系统能减少单批次生产时间,提升整体产能,变相降低生产成本。 定制模具时,要求厂家设计环绕式均匀水路,型腔、型芯均布局冷却水道,让每个型腔冷却速度一致,既避免产品因冷却不均变形,又能大幅缩短冷却时间,将成型周期压缩到最短,同等时间内生产更多产品,提升生产效率。
五、优化模具结构,保障生产稳定性 高性价比的多腔模具,不仅要成本合适,更要长期稳定生产,减少停机维修概率。 模具型腔采用对称式布局,保证注塑压力均衡,让每一个产品的尺寸、重量、壁厚保持一致;选用高精度导柱导套,提升模具合模精准度,避免长期生产出现磨损、错位;模板做加硬处理,适配高速注塑生产,长期使用不变形,降低维修频率与成本。同时,简化模具顶出结构,采用平稳顶出方式,避免产品顶出时变形、粘模,提升生产流畅性。
六、匹配注塑机参数,避免资源浪费 定制模具前,需结合自身现有注塑机参数设计,避免模具无法适配,额外增加改模成本。 提前确认注塑机的锁模力、注射量、安装尺寸,确保模具与注塑机完美匹配,无需额外采购设备或改造模具;同时,薄壁模具建议搭配高速注塑机,发挥模具最大生产效率,让模具的性价比完全发挥。
总结:定制薄壁包装盒高性价比多腔模具,核心是合理选腔数、精选钢材、优选热流道、优化冷却与结构、匹配注塑设备,不盲目追求高端配置,也不牺牲品质压缩成本,在产能、品质、投入成本三者间找到平衡点,才能打造出耐用、高效、省钱的多腔模具,实现薄壁包装盒规模化高效生产,提升产品市场竞争力。
|
||||||||||||||||||||||||||||||||||||||||